250T 300T Hydraulic Track Press para sa Pag-assemble at Pag-disassemble ng mga Track Chain
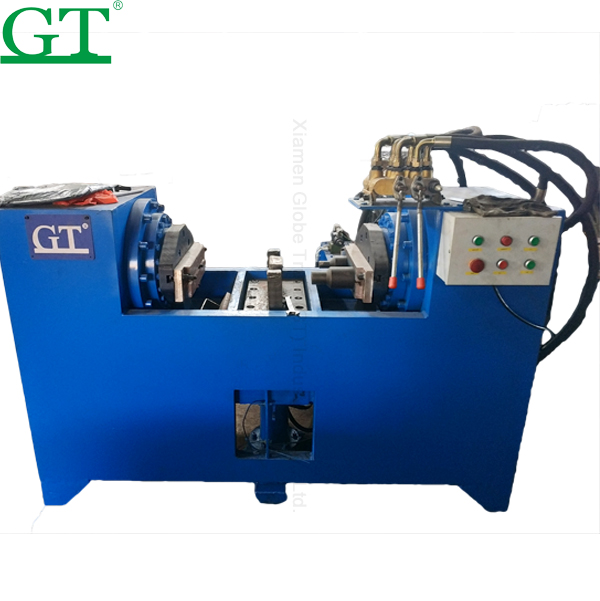

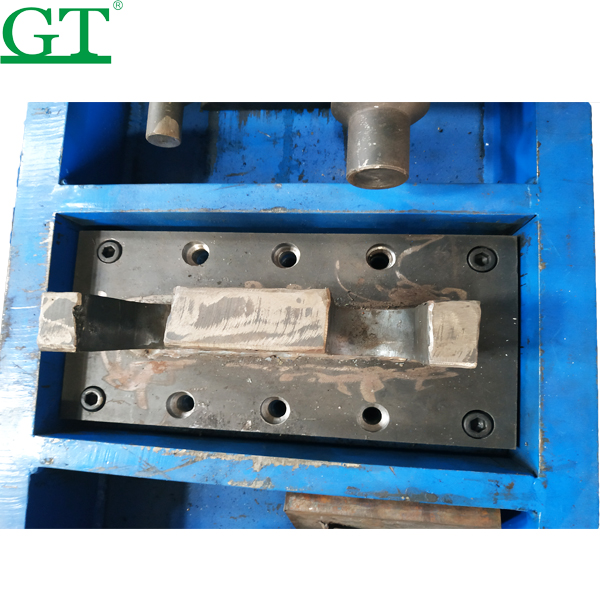
Paglalarawan ng Produkto
| Teknikal na parameter: | ||
| 1 | Haydroliko na pindutin | 300T |
| 2 | RAM SPEED FORWARDS AT REVERSE | 190X2mm |
| 3 | Pagsasaayos ng Taas ng Mesa ng Trabaho | 825mm |
| 4 | Lakas ng motor | 11KW |
| 5 | BILIS NG DALOY NG BOMBA | 40ML |
| 6 | PRESYON NG BOMBA: | 36MPa |
| 7 | Dimensyon ng makinang pang-link ng press | 1880X580X1350MM |
| 8 | KAPASIDAD NG TANGKE NG LANGIS NA HIDROLIKO | 150L |
| 9 | Boltahe | 380V 50Hz tatlong-phase |
| 10 | Mga Pitch | ≤317mm |
| 11 | Modelo | Angkop para sa PC60-PC400, D20-D355, D9N |
| Uri | Pagkasyahin para sa Pitch (mm) | Dami ng Mould | Makinang pangkasya | Kahusayan |
| Halimbawa ng Komatsu | ||||
| Manu-manong Makinang Pang-imprenta (timbang na humigit-kumulang 250kgs) | 175,190 | 1 | PC100, PC200 | Mga 15-20 minuto |
| 175,190,203 | 2 | PC100, PC200, | ||
| PC300 | Seksyon bawat link | |||
| 175,190,203,216 | 3 | PC100, PC200, | ||
| PC300, PC400 | ||||
| 175,190,203,216,228 | 4 | PC100, PC200, | ||
| PC300,PC400-6 | ||||
| Para sa 280 lamang | 1 | PC600, D9, D10 | ||
| Manu-manong at Elektronikong Makinang Pang-ugnay sa Pagpindot (timbang na humigit-kumulang 300kgs) | 175,190 | 1 | PC100, PC200, | Mga 7-10 minuto |
| 175,190,203 | 2 | PC300 | ||
| 175,190,203,216 | 3 | PC100, PC200, | ||
| 175,190,203,216,228 | 4 | PC100, PC200, PC300, PC400-6 | Seksyon bawat link | |
| 280 lang | 1 | PC600, D9, D10 |
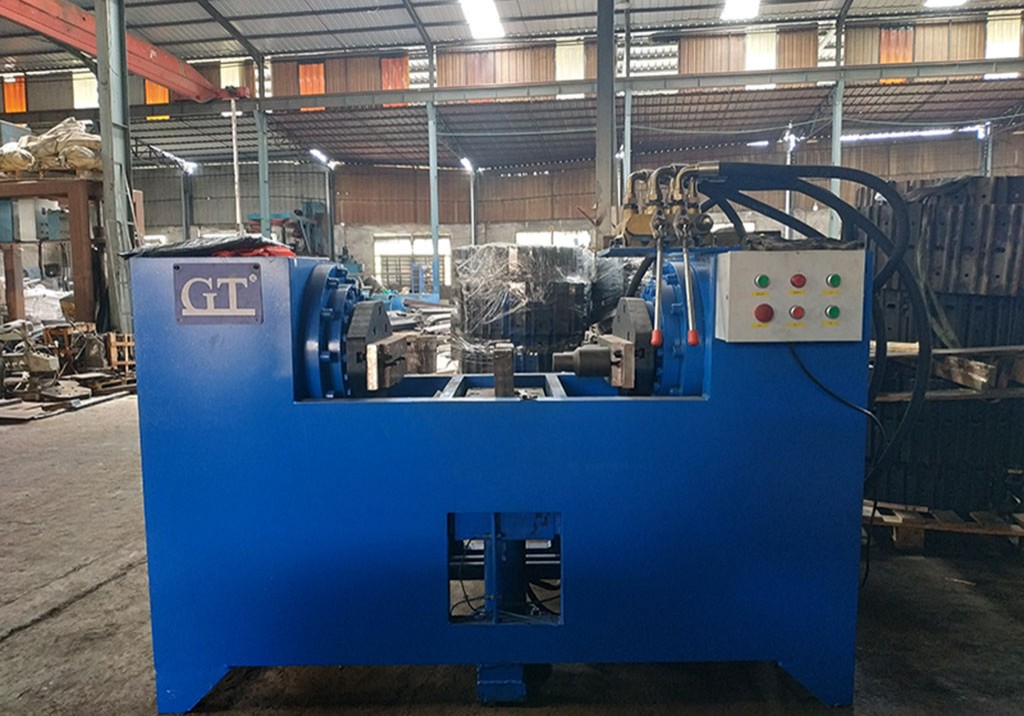
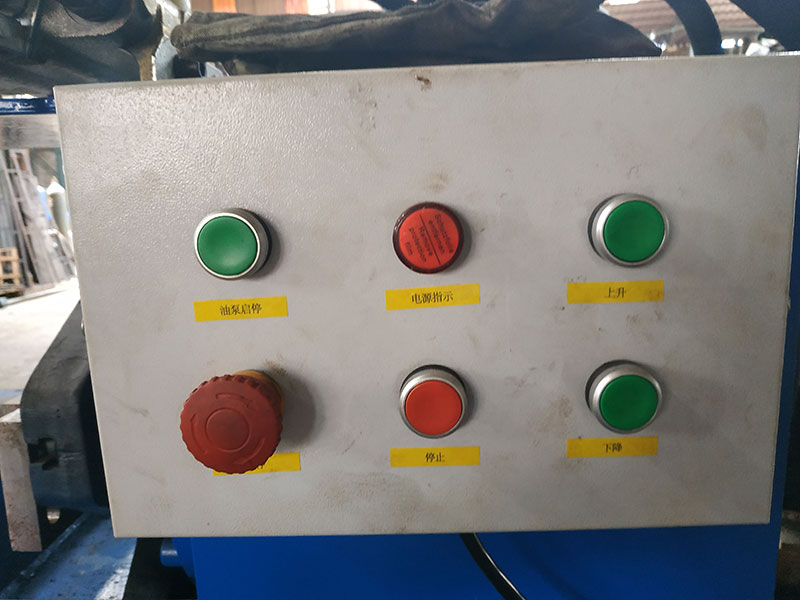
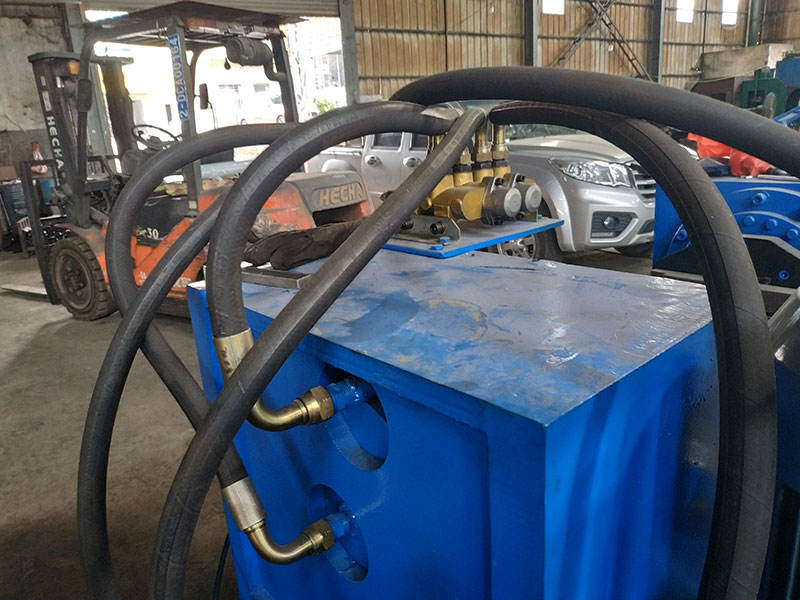
Tagubilin sa pagpapatakbo ng makinang pang-imprenta ng track:
1. Ikonekta ang kuryente, ang ilaw na tagapagpahiwatig ng kuryente ng control panel.
2. I-install at isaayos ang tip tool na naaayon sa larawan ng link.
3. Magkabit ng mga W-type tool para sa Pag-alis ng kadena.
4. Suportahan ang square tool sa pagitan ng W tool at ng kaliwang silindro bago tanggalin ang link.
5. Ang mga tool sa dulo ng removing link pin ay nababago sa harap para sa madaling operasyon, gamit ang H-type tool upang ma-secure ang chian pin, hilahin ang kanang silindro upang tanggalin ang chian pin.
6. Ang mga W-type tool ay nagiging mga flat-panel tool para sa pag-assemble ng kadena.
7. Ikabit ang nakapirming kagamitan sa kaliwang silindro.
8. Hilahin ang kaliwang bahagi ng nakapirming kagamitan pakaliwa ng kadena na katumbas ng posisyon ng picth, at pagkatapos ay ilagay ang mga piraso ng kadena, mga pin ng kadena, at mga panghugas ng alikabok.
9. Ang tool na may sukat ng butas na hugis H ay maaaring maipasok nang maayos sa butas, ayon sa laki ng pindutin sa lugar, sa assembly ng kadena.
Bigyang-pansin:
1. Dapat nating punan ang antifriction oil sa tangke ng langis bago simulan ang operasyon
2. Pakisuri kung ang motor ay nasa ilalim ng kondisyon ng corotation (pakisuri ang marka ng corotation ng motor). 3. Ang pataas at pababa na board ay na-tune na, mangyaring huwag basta-basta i-adjust.
4. Kapag binubuo ang seksyon ng link ng track, pakiayos ang molde ayon sa pitch ng link
5. Kapag binubuwag ang tracking link, pakikabit ang disassembly head sa isang gilid ng silindro, at gamitin ang guard para iwasan ang track link sa kabilang gilid ng silindro.